

薄壁のワークピースに適した形成エンドミルを選択することは、機械加工操作の品質、効率、コストに大きな影響を与える可能性のある重要な決定です。のサプライヤーとしてエンドミルの形成、このプロセスに伴う課題と複雑さを理解しています。このブログ投稿では、情報に基づいた選択をするのに役立ついくつかの洞察とガイドラインを共有します。
薄壁のワークピースを加工することの課題を理解する
薄壁のワークピースは、剛性が低く、変形に対する感受性が高いため、独自の課題を提示します。加工プロセス中、切断力はワークピースを振動、偏向、または壊しさえする可能性があり、表面の仕上げ、寸法の不正確さ、ツール摩耗が不十分になります。したがって、これらの問題を最小限に抑え、安定した正確な機械加工を確保できる形成エンドミルを選択することが不可欠です。
フォーミングエンドミルを選択する際に考慮すべき要因
1。ワークピースの素材
薄壁のワークピースの素材は、形成エンドミルを選択する際に考慮すべき最も重要な要素の1つです。材料が異なると、硬度、靭性、機械性など、異なる特性があり、エンドミルの切断性能とツール寿命に影響を与える可能性があります。たとえば、アルミニウム合金の機械加工には、ステンレス鋼またはチタン合金を加工するのとは異なるタイプのエンドミルが必要です。
- アルミニウム合金:アルミニウム合金は比較的柔らかく、機械加工しやすいです。高速鋼(HSS)または炭化物のエンドミルは、鋭利な切断エッジと高いレーキ角を備えたエンドミルが、一般的にアルミニウム加工に使用されます。これらのエンドミルは、高い切断速度と飼料を提供することができ、効率的な材料除去と良好な表面仕上げをもたらします。
- ステンレス鋼:ステンレス鋼は、その高強度、作業硬化傾向、および熱伝導率が低いため、機械のより困難な材料です。高いコバルト含有量を備えた炭化物エンドミルと、窒化チタン(スズ)または窒化チタン(チアル)などの特別なコーティングを、ステンレス鋼の加工に推奨しています。これらのコーティングは、エンドミルの耐摩耗性と切断性能を改善し、ツールの摩耗を減らし、ツールの寿命を延ばすことができます。
- チタン合金:チタン合金は、強度と重量の比率、腐食抵抗、生体適合性で知られています。ただし、熱伝導率が低く、化学反応性が高く、硬化する傾向があるため、機械加工することも非常に困難です。炭化物エンドミルは、大きなコア直径、ヘリックス角度が低く、ダイヤモンド様炭素(DLC)やカーボントリドチタン(TICN)などの特別なコーティングがあり、通常、チタン合金の機械加工に使用されます。これらのエンドミルは、より良いチップ避難を提供し、切断力を減らし、ツールの破損を防ぐことができます。
2。ワークピースの壁の厚さ
薄壁のワークピースの壁の厚さは、形成エンドミルを選択する際に考慮すべきもう1つの重要な要素です。壁が薄いほど、機械加工中の変形と振動の影響を受けやすくなります。したがって、切断力を最小限に抑え、安定した機械加工を確保できるエンドミルを選択する必要があります。
- 非常に薄い壁:非常に薄い壁(1 mm未満)の場合、使用することをお勧めしますマイクロダイメーターエンドミル直径が小さく、アスペクト比が高い。これらのエンドミルは、正確な加工を提供し、切断力を最小限に抑え、変形と振動のリスクを減らします。
- 薄い壁:薄い壁(1〜3 mm)の場合、小さな直径と高いヘリックス角を持つ形成エンドミルを使用できます。ヘリックスの角度が高いと、チップの避難を改善し、切断力を減らすことができますが、小さな直径は薄壁の領域へのより良いアクセスを提供できます。
- 厚い壁:厚い壁(3 mm以上)の場合、直径が大きく、ヘリックス角が低い形成エンドミルを使用できます。より大きな直径は、より高い切断力とより効率的な材料除去を提供することができますが、ヘリックス角度が低いとエンドミルの安定性が向上します。
3。ワークのジオメトリ
部品の形状、サイズ、複雑さなど、薄壁のワークピースのジオメトリも、フォーミングエンドミルの選択に影響します。異なるジオメトリには、望ましい機械加工結果を達成するために、さまざまなタイプのエンドミルが必要です。
- まっすぐな壁:まっすぐな壁の場合、円筒形またはボールの鼻を備えた標準のエンドミルを使用できます。エンドミルの選択は、表面仕上げ、寸法精度、材料除去速度など、機械加工操作の特定の要件に依存します。
- 湾曲した壁:湾曲した壁の場合、ボールノーズエンドミルまたはコーナー半径エンドミルを使用できます。これらのエンドミルは、湾曲した表面で滑らかで正確な表面仕上げを提供し、追加の仕上げ操作の必要性を減らします。
- 複雑なジオメトリ:ポケット、スロット、輪郭などの複雑なジオメトリの場合、特殊な形成エンドミルが必要になる場合があります。これらのエンドミルは、ワークの特定の形状に一致するように設計されており、正確な機械加工を提供し、複数のツール変更の必要性を排除します。
4。切断パラメーター
切断速度、飼料速度、切断の深さなどの切断パラメーターも、形成エンドミルの選択に重要な役割を果たします。最適な切断パラメーターは、ワークの材料、エンドミルのジオメトリ、および工作機械機能に依存します。
- 切断速度:切断速度は、エンドミルの最先端がワークピースに比べて移動する速度です。通常、1分あたりの表面足(SFM)または1分あたりメートル(m/min)で測定されます。切削速度は、ワークピースの材料とエンドミルの種類に基づいて選択する必要があります。切断速度が高いと、材料の除去率が高くなる可能性がありますが、ツールの摩耗やツールの破損のリスクも増加する可能性があります。
- フィードレート:フィードレートは、ワークピースがエンドミルに比べて移動する速度です。通常、歯ごと(IPT)または歯あたりのミリメートル(mm/歯)で測定されます。飼料速度は、切削速度、エンドミルの歯数、およびワークピースの材料に基づいて選択する必要があります。飼料速度が高いと、材料除去率が高くなる可能性がありますが、切断力とワーク変形のリスクも増加する可能性があります。
- カットの深さ:カットの深さは、エンドミルがワークピースに浸透する距離です。通常、インチ(インチ)またはミリメートル(mm)で測定されます。カットの深さは、ワークピースの材料、エンドミルのジオメトリ、および工作機械機能に基づいて選択する必要があります。カットの深さが深くなると、材料の除去率が高くなる可能性がありますが、切断力とツールの破損のリスクも増加させる可能性があります。
薄壁のワークピース用のエンドミルを形成する種類
1。ボールノーズエンドミルズ
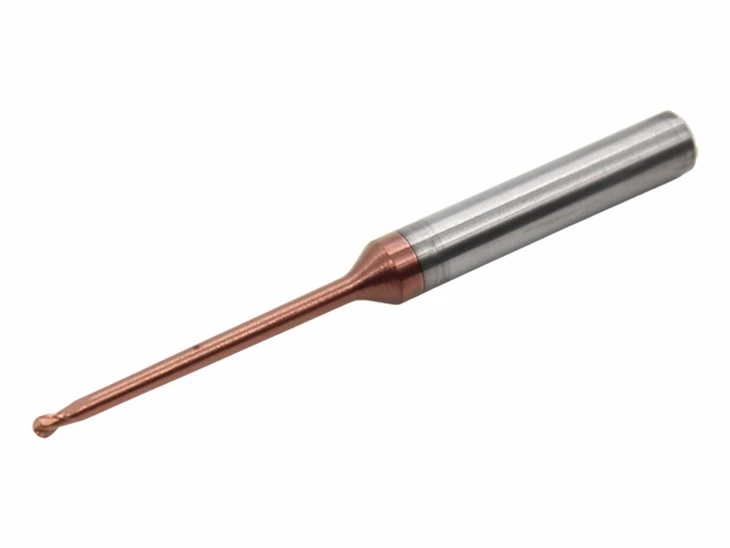
ボールノーズエンドミルには、曲がった表面や輪郭を機械加工できる丸い先端があります。それらは一般に、ダイとカビの作成、航空宇宙コンポーネント、および医療機器に使用されます。ボールノーズエンドミルは、湾曲した表面で滑らかで正確な表面仕上げを提供し、追加の仕上げ操作の必要性を減らします。
2。コーナー半径エンドミル
コーナーラジアスエンドミルは、最先端の端に丸い角を持っています。それらは、バリや鋭いエッジを離れることなく、鋭い角と縁を機械加工するために使用されます。コーナー半径エンドミルは、ワークピースの強度と耐久性を改善し、ストレス集中と疲労不全のリスクを減らします。
3。テーパーエンドミルズ
テーパーエンドミルには、テーパーの形状があり、テーパーの表面や穴を機械加工できるようにします。それらは一般に、ギア、シャフト、ベアリングなどの円錐部分を加工するために使用されます。テーパーエンドミルは、正確で正確なテーパーを提供し、ワークピースの適切な適合と機能を確保できます。
4。スレッドミルエンドミルズ
スレッドミルエンドミルは、ワークのスレッドを機械加工するために使用されます。彼らは、特に大型または小さな直径のスレッドの場合、従来のタッピング方法よりも正確で正確なスレッドを提供できます。スレッドミルエンドミルは、到達が困難な場所やタップが困難な材料でスレッドを機械加工するためにも使用できます。
結論
薄壁のワークピース用に適切な形成エンドミルを選択するには、ワークピースの材料、ワークピースの壁の厚さ、ワークピースのジオメトリ、切断パラメーターなど、いくつかの要因を慎重に検討する必要があります。適切なエンドミルを選択し、切断パラメーターを最適化することにより、切断力を最小限に抑え、ワークの変形と振動のリスクを減らし、高品質の加工結果を達成できます。
のサプライヤーとしてエンドミルの形成、さまざまなアプリケーションや材料用に幅広いエンドミルを提供しています。経験豊富な技術チームは、特定のニーズに合った適切なエンドミルを選択するのに役立つ専門的なアドバイスとサポートを提供できます。ご質問がある場合、または詳細情報が必要な場合は、お気軽にお問い合わせください。私たちはあなたと協力し、あなたがあなたの機械加工の目標を達成するのを手伝うことを楽しみにしています。

参照
- ASMハンドブック、第16巻:機械加工、ASM International、2009。
- Machining Data Handbook、第4版、Metcut Research Associates、Inc.、1992。
- ツーリングU-Sme、機械加工基礎、2020。